
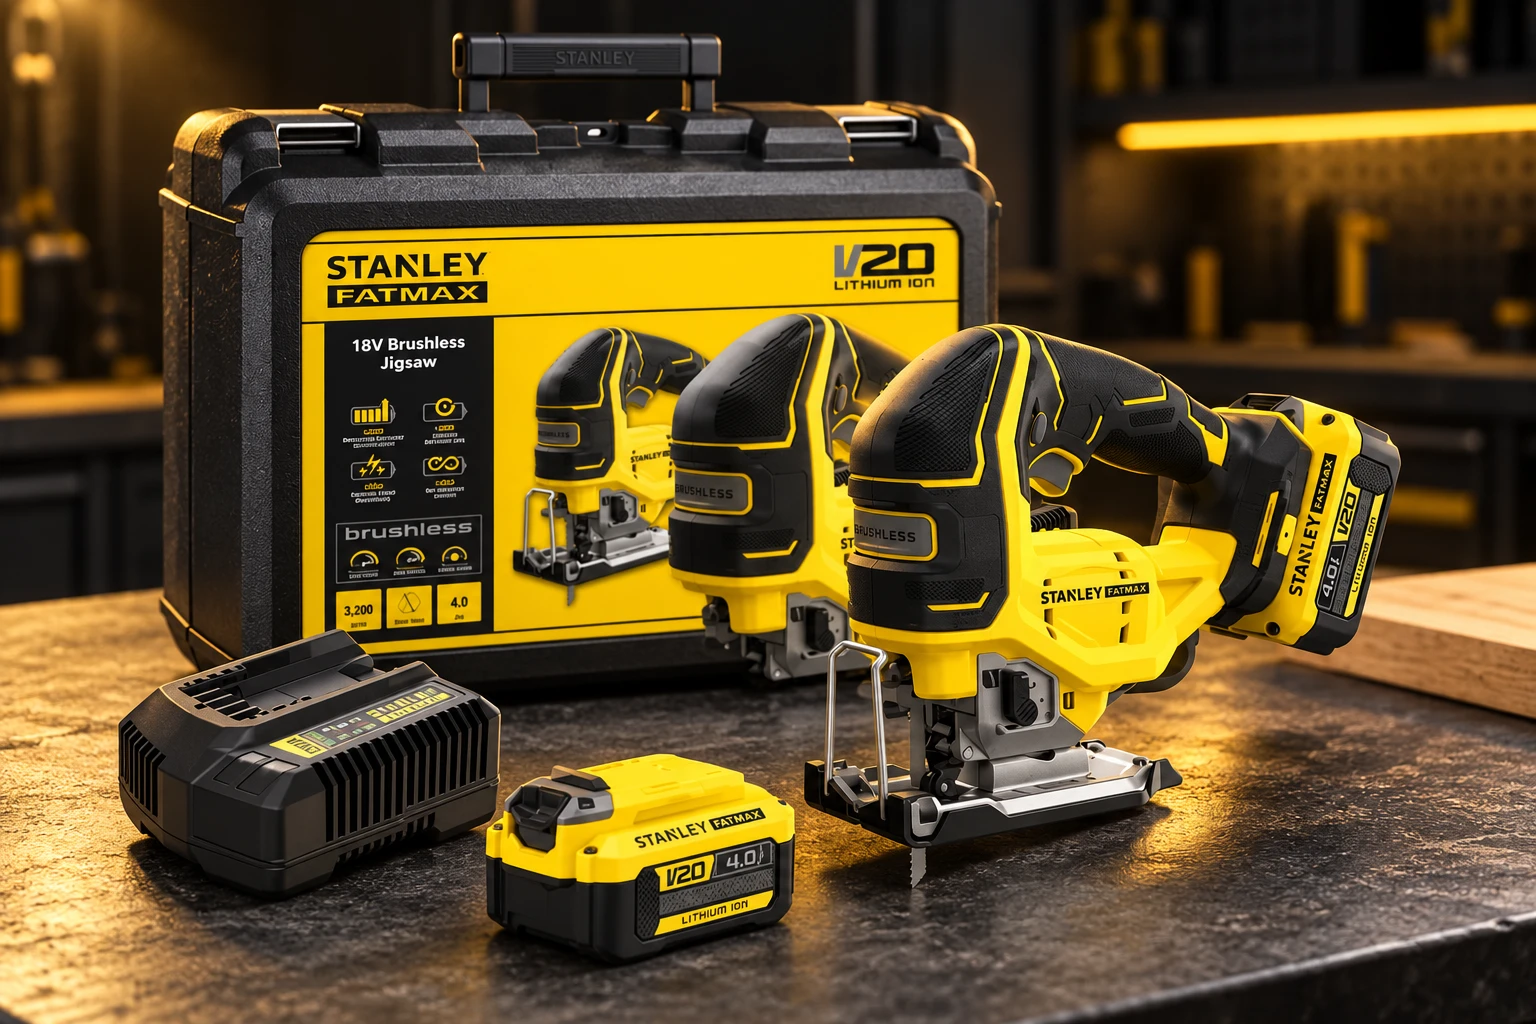
اره عمودبر براشلس استنلی SFMCS650؛ راهنمای تیغه، برش و خرید
اره عمودبر براشلس استنلی SFMCS650؛ راهنمای تیغه، برش و خرید
نویسنده: MaziHowk · بهروزرسانی: ۱۴ مهر ۱۴۰۵ · مطالعه حدود ۲۰ دقیقه
مشاهده قیمت روز و خرید محصول ←| مشخصه | اطلاعات مدل یا بسته |
|---|---|
| خانواده | STANLEY FATMAX V20 |
| تغذیه | ۱۸ ولت |
| موتور | براشلس |
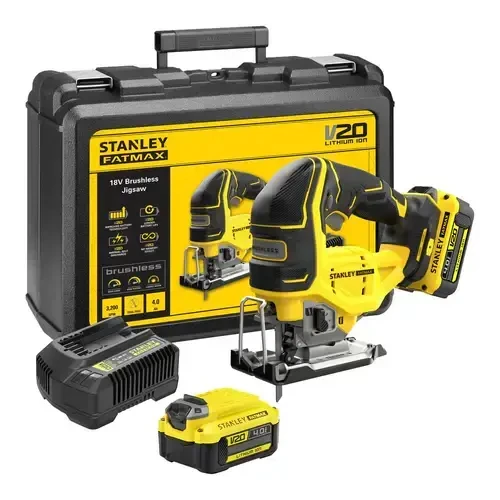
| بسته جاسپر | ۲ باتری، شارژر، تیغه، کیف |
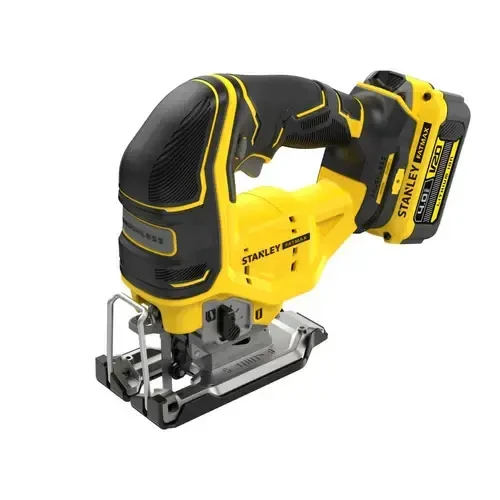
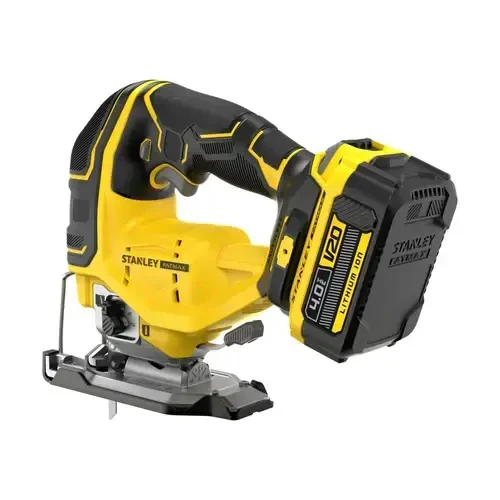
اره عمودبر برای بسیاری از کاربران از جایی جذاب میشود که برش فقط یک خط مستقیم نیست. بریدن یک منحنی، ایجاد بازشو در صفحه یا اصلاح شکل قطعه به ابزاری نیاز دارد که با تیغه مناسب و کنترل کاربر حرکت کند. مدل شارژی براشلس استنلی SFMCS650M2K-QW در جاسپر با باتری، شارژر و کیف عرضه شده است. این راهنما از شکل برش شروع میکند و سپس انتخاب تیغه، تنظیمات، مهار قطعه، کیفیت لبه و هزینه مجموعه را توضیح میدهد تا انتخاب صرفاً بر اساس نام برند یا عدد سرعت نباشد.
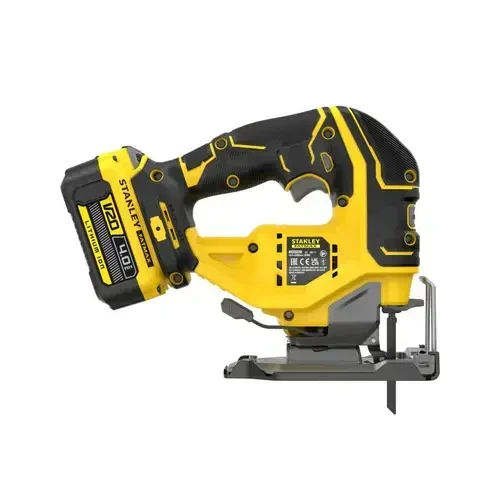
برای اره عمودبر، یک تیغه کوچک نقش بسیار بزرگی دارد. دستگاه مناسب با تیغه نادرست میتواند نتیجه ضعیفی ایجاد کند و ابزار خوب هم جای آمادهسازی قطعه را نمیگیرد. در مقاله، عکسهای اصلی محصول از گالری جاسپر، یک تصویر شاخص دکوراتیو و نمودارهای آموزشی کنار هم قرار گرفتهاند. داده فنی خانواده دستگاه از منبع رسمی استنلی جدا از اطلاعات بسته فروش آمده است. این متن گزارش آزمون عملی یا ادعای تجربه شخصی با دستگاه نیست؛ هدف آن شناخت تصمیمهای مهمی است که پیش از خرید و شروع پروژه باید گرفته شوند.
در این راهنما میخوانید
۱. عمودبر چه کاری انجام میدهد و چه محدودیتی دارد؟
اره عمودبر با حرکت رفتوبرگشتی تیغه در کاربردهای مجاز برش ایجاد میکند. شکل باریک تیغه، امکان دنبال کردن بعضی مسیرهای منحنی را فراهم میسازد، اما هر منحنی و هر ماده برای هر تیغه مناسب نیست. اگر شعاع مسیر بسیار کوچک است، تیغه و روش باید متناسب باشند. برای برش مستقیم نیز ابزار میتواند کاربرد داشته باشد، ولی دقت و کیفیت مسیر از تیغه، راهنما، مهار و روش هدایت اثر میگیرند. نام عمودبر به تنهایی نتیجه همه این شرایط را تعیین نمیکند.
در انتخاب، از خود بپرسید لبه نهایی دیده میشود یا بعداً پرداخت و پوشیده خواهد شد. برش اولیه برای ساخت یک قطعه با برش دقیق اتصال نهایی یکسان نیست. اگر پروژه به خط بسیار دقیق، ظرفیت ضخامت خاص یا تولید تکراری نیاز دارد، دستگاههای دیگر هم باید مقایسه شوند. عمودبر یک ابزار انعطافپذیر است، اما ابزار عمومی برای هر نوع برش نیست. شناخت محدودیتها کمک میکند آن را در جای درست استفاده کنید و برای مرحلهای که به روش دیگری نیاز دارد از ابتدا برنامه داشته باشید.
۲. مدل SFMCS650M2K-QW را از نسخه بدنه تنها جدا کنیم
کد کامل بسته اهمیت دارد. صفحه جاسپر این مدل را با کیف و متعلقات معرفی میکند، در حالی که منبع رسمی بررسیشده درباره خانواده SFMCS650 و نسخه بدنه تنها است. ویژگیهای بدنه میتوانند برای شناخت خانواده مفید باشند، اما تعداد باتری و اقلام نسخه مرجع را نباید به بسته فروش دیگری منتقل کرد. برای سفارش، مدل روی بدنه، کد باتریها، شارژر و فهرست اقلام را از فروشنده تأیید کنید. پسوند بسته را همراه فاکتور نگه دارید.
در مقایسه قیمتها، توجه کنید پیشنهاد دیگر فقط دستگاه است یا مجموعه آماده شروع. وجود کیف در عکس هم برای شناخت نوع و محتویات نهایی کافی نیست. اگر ظرفیت باتری یا تعداد تیغهها روشن نیست، سؤال کنید و آن را در فهرست سفارش بنویسید. خرید اینترنتی بهتر زمانی اتفاق میافتد که تصویر، توضیح و فهرست اقلام با هم هماهنگ باشند. یک نام عمومی مثل اره شارژی استنلی، نه مدل دقیق را مشخص میکند و نه شرایط بسته و خدمات را؛ کد کامل نقطه شروع انتخاب است.
۳. براشلس بودن چه چیزی را توضیح میدهد؟
براشلس به نوع طراحی موتور مربوط است. سازنده برای این خانواده، کارایی و کاهش نیازهای مرتبط با طراحی موتور را مطرح میکند، اما از این ویژگی نباید نتیجه گرفت ابزار بدون نگهداری است یا در هر کاربرد زمان کار مشخصی دارد. تیغه، بار برش، وضعیت باتری و روش استفاده همچنان اهمیت دارند. اگر ابزار در شرایط نامناسب استفاده شود، داشتن موتور براشلس به تنهایی کیفیت لبه یا عمر همه قطعات را تضمین نمیکند. این ویژگی یکی از معیارهاست، نه تمام تصمیم.
برای خرید، براشلس را کنار کنترل سرعت، شکل کف، تعویض تیغه، دسترسی به متعلقات و تناسب با پروژه ببینید. کاربری که بیشتر برشهای ظریف روی صفحه حساس دارد، باید کیفیت نتیجه و روش کنترل را هم بررسی کند. برای برشهای پرتکرار، هزینه مصرفی و زمان توقف نیز مهماند. مقایسه یک مدل با مدل دیگر فقط بر اساس عبارت موتور جدید یا حرفهای کافی نیست. آنچه در کار واقعی ارزش ایجاد میکند، هماهنگی مجموعه دستگاه، تیغه، باتری و روش اجرای پروژه است.
۴. سرعت عمودبر با دور تیغه گرد یکسان نیست
در عمودبر، مشخصه مرتبط حرکت تیغه معمولاً تعداد رفتوبرگشت یا ضربه در دقیقه است. آن را با دور در دقیقه یک تیغه گرد اشتباه نگیرید. در صفحه فروش جاسپر عدد ۲۵۰۰ با عنوان دور درج شده، در حالی که منبع رسمی خانواده SFMCS650 محدوده تا ۳۲۰۰ حرکت در دقیقه را معرفی میکند. این اختلاف باید برای بدنه واقعی با برچسب و دفترچه بررسی شود؛ مقاله از تبدیل دو داده متفاوت به یک مشخصه قطعی خودداری میکند.
نمودار این راهنما مفهوم حرکت رفتوبرگشتی و اثر انتخاب تنظیم را توضیح میدهد، نه برتری عددی محصول نسبت به برند دیگر. سرعت بیشتر همیشه لبه تمیزتر نمیدهد و انتخاب به جنس قطعه و تیغه وابسته است. برای شروع مسیر یا ماده حساس، کنترل مهم است و روش دقیق از دفترچه و توصیه تیغه پیروی میکند. اگر برش خوب پیش نمیرود، تنها افزایش سرعت کافی نیست؛ وضعیت تیغه، مهار، مسیر و فشار پیشروی را بررسی کنید. شناخت واحد داده، اولین قدم برای استفاده درست از آن است.
۵. حرکت پاندولی؛ سرعت برداشت در برابر کنترل نتیجه
بعضی تنظیمات عمودبر برای تغییر رفتار برش در مواد و کاربردهای مختلف هستند. منبع رسمی این خانواده چهار تنظیم برای میزان تهاجمی بودن برش معرفی میکند. انتخاب آنها باید با ماده، تیغه و کیفیت موردنظر هماهنگ شود. نباید یک موقعیت را بهترین حالت برای تمام پروژهها دانست. در برشهایی که ظاهر لبه اهمیت زیادی دارد، آزمایش روی نمونه میتواند نشان دهد کدام ترکیب نتیجه مناسبتری میدهد و آیا مرحله پرداخت بعدی لازم است.
نمودار تصمیم مقاله، انتخاب را از هدف کیفیت آغاز میکند. اگر برش اولیه و سرعت کار مهمتر است، شرایطی مطرح میشود؛ اگر لبه نمایان و حساس دارید، کنترل نتیجه اولویت بیشتری پیدا میکند. این نمودار امتیاز آزمایشگاهی نیست و عدد ساختگی برای تمیزی لبه ارائه نمیدهد. برای تنظیم نهایی، دستور ابزار و تیغه را بخوانید. تغییر تنظیم بدون مشاهده نتیجه ممکن است فقط عیب را جابهجا کند. یک قطعه کوچک مشابه، بهترین محل برای شناخت رابطه میان تنظیم، جنس و ظاهر لبه در پروژه مشخص شماست.
نمودار ۱ | تصمیم تیغه از جنس و شکل برش
جنس قطعه
چوب، فلز یا ماده دیگر را مشخص کنید.
شکل مسیر
خط مستقیم یا شعاع منحنی را تعریف کنید.
کیفیت لبه
نمایان یا برش اولیه؟
تیغه و آزمون
مصرفی سازگار و نمونه مشابه انتخاب کنید.
۶. انتخاب تیغه را از جنس قطعه شروع کنید
چوب، فلز، پلاستیک و مواد مرکب به تیغه و روش یکسان نیاز ندارند. نوع دندانه، جنس تیغه، طول و کاربرد اعلامشده باید با کار هماهنگ باشند. واژه چندمنظوره روی بسته هم باید با محدوده واقعی آن خوانده شود. برای یک ماده حساس، مشخصات تیغه را از روی توضیح سازنده بررسی کنید و فقط به رنگ یا شکل آن تکیه نکنید. تیغهای که برای یک عملیات خوب است ممکن است برای مسیر منحنی یا لبه نمایان انتخاب مناسبی نباشد.
پیش از خرید مصرفی، مدل دستگاه و نوع اتصال تیغه را اعلام کنید. سازگاری اتصال به تنهایی کافی نیست؛ طول و کاربرد نیز اهمیت دارند. اگر تیغه فرسوده، خم یا آسیبدیده است، آن را با فشار بیشتر جبران نکنید. وضعیت تیغه میتواند مسیر را منحرف و کیفیت را کاهش دهد. برای پروژه مهم، یک تیغه مناسب و سالم هزینه کوچکی در برابر آسیب احتمالی قطعه است. همین انتخاب مصرفی، بخش مهمی از ارزش عملی یک اره براشلس مناسب را آشکار میکند.
۷. تعداد دندانه و کیفیت لبه را چگونه بررسی کنیم؟
شکل و فاصله دندانهها روی نوع برش و کاربرد اثر دارند، اما نمیتوان فقط یک عدد را بهترین انتخاب دانست. ضخامت قطعه، جنس و هدف برش باید در نظر گرفته شوند. برای مادهای که سطح نهایی دیده میشود، توضیح تیغه درباره تمیزی لبه و جهت برش مهم است. برای برش اولیه، اولویتها ممکن است متفاوت باشند. به جای یک توصیه قطعی برای همه چوبها، چند تیغه مناسب را با مشخصات سازنده و نمونه واقعی مقایسه کنید.
در صفحه روکشدار، جهت دندانه و روش تکیهگاه نیز میتواند بر محل آسیب لبه اثر داشته باشد. اگر تیغه جهت خاصی دارد، روش استفاده و کنترل دستگاه را از راهنمای آن بخوانید. نصب درست و تماس کف با قطعه باید حفظ شوند. پیش از برش اصلی، یک مسیر کوتاه روی دورریز مشابه ایجاد کنید و هر دو روی قطعه را ببینید. این مشاهده اطلاعات بیشتری از عنوان تیغه تمیزبر میدهد، چون نشان میدهد ترکیب انتخابشده روی ماده واقعی شما چه نتیجهای ایجاد میکند.
۸. طول تیغه را با ضخامت و مسیر حرکت تطبیق دهید
طول قابل استفاده تیغه باید با قطعه و حرکت دستگاه هماهنگ باشد. یک تیغه کوتاه یا نامتناسب میتواند در مسیر رفتوبرگشت شرایط نامناسب ایجاد کند. ضخامت ماده را اندازه بگیرید و راهنمای تیغه و دستگاه را بررسی کنید. برای برش چندلایه، تنها ضخامت لایه رویی کافی نیست. همچنین وجود قطعه یا مانع در زیر صفحه باید مشخص باشد تا تیغه به میز، گیره یا وسیله پنهان برخورد نکند. فضای زیر برش بخشی از آمادهسازی است.
بلندتر بودن تیغه هم خودکار نتیجه بهتر نمیدهد. انعطاف، کاربرد و شکل تیغه میتوانند بر کنترل مسیر اثر داشته باشند. اگر برش باید عمود و دقیق باشد، تناسب تیغه و روش هدایت مهمتر میشود. برای مسیر منحنی، عرض و قابلیت دنبال کردن مسیر را بررسی کنید. یک انتخاب خوب، از مجموعه مشخصات میآید و با آزمون کنترلشده تأیید میشود. نگاه کردن فقط به بلندترین تیغه در بسته ممکن است شما را به مصرفیای برساند که برای شکل و کیفیت پروژه مناسب نیست.
۹. برش منحنی را با شعاع مسیر برنامهریزی کنید
قبل از برش، مسیر را روی قطعه رسم کنید و نقاط تغییر جهت را ببینید. یک تیغه برای هر شعاع و ضخامت انعطاف یکسان ندارد. اگر مسیر بسیار تند میچرخد، تیغه و روش متناسب لازم است و نباید با فشار جانبی دستگاه را به دنبال خط وادار کرد. فشار نامناسب میتواند تیغه را منحرف کند یا کیفیت را کاهش دهد. برای مسیر پیچیده، ابتدا روی نمونه و با برنامهای که در دفترچه مجاز است، روش را بررسی کنید.
قطعه باید طوری مهار شود که تمام مسیر قابل دسترسی باشد. اگر بدن یا دست در میانه مسیر به مانع میرسد، از ابتدا چیدمان را اصلاح کنید. هدف، دنبال کردن خط با کنترل است، نه ادامه دادن بدون توقف در هر شرایط. در بعضی پروژهها، برش اولیه با حاشیه و پرداخت بعدی روش مناسبتری خواهد بود. میزان حاشیه را بر اساس تلرانس و روش نهایی انتخاب کنید. یک منحنی زیبا از طراحی مسیر، مصرفی درست و آمادهسازی مناسب حاصل میشود؛ موتور دستگاه تنها یکی از اجزای این فرایند است.
نمودار ۲ | دو مفهوم متفاوت سرعت
عمودبر: حرکت رفتوبرگشتی، SPM
اره گردبر: حرکت دورانی، RPM
خانواده رسمی SFMCS650 تا ۳۲۰۰ SPM معرفی شده؛ داده ۲۵۰۰ با عنوان دور در صفحه فروش متفاوت است. مشخصه بدنه سفارش را از برچسب و دفترچه تأیید کنید.
۱۰. برش مستقیم؛ راهنما و رفتار تیغه
برای برش مستقیم، خط و راهنما باید با دستگاه و روش مجاز هماهنگ باشند. وجود راهنما به تنهایی تضمین نمیکند تیغه در تمام ضخامت کاملاً همراستا بماند. تیغه نامناسب، فشار جانبی یا پیشروی بیحساب میتواند نتیجه را تغییر دهد. اگر برش برای اتصال دقیق لازم است، هر دو سطح و وضعیت زاویه را بررسی کنید. قطعه آزمایشی به شما نشان میدهد روش انتخابشده برای کیفیت موردنظر کافی است یا باید از ابزار و روش دیگری استفاده کنید.
در برشهای طولانی، حفظ تماس کف و وضعیت مهار اهمیت بیشتری پیدا میکند. محل گیرهها را خارج از مسیر قرار دهید و سمت جداشونده را درست حمایت کنید. اگر مسیر به سمت آخر قطعه شرایط ناپایدار ایجاد میکند، پیش از شروع تکیهگاه را اصلاح کنید. عمودبر میتواند برای برخی خطوط مستقیم مناسب باشد، اما برای تولید تکراری با تلرانس بسیار دقیق، اره گردبر، میز برش یا ابزار دیگر هم قابل مقایسهاند. انتخاب ابزار از کیفیت مطلوب میآید، نه فقط از شکل خط روی صفحه.
۱۱. ایجاد بازشو داخل صفحه
ایجاد بازشو، برش از لبه بیرونی نیست و روش شروع آن باید با دستور ابزار و پروژه هماهنگ باشد. پیش از کار، شکل بازشو، گوشهها و میزان تلرانس را مشخص کنید. زیر قطعه را بررسی کنید تا تیغه به مانع یا تأسیسات برخورد نکند. اگر به سوراخ شروع نیاز دارید، اندازه و محل آن باید با تیغه و مسیر متناسب باشد. از روشهای شروعی که سازنده برای دستگاه یا ماده مجاز ندانسته استفاده نکنید. آمادهسازی درست، کنترل مرحله نخست را بهتر میکند.
برای بازشویی که وسیله دیگری در آن نصب میشود، نقشه یا الگوی همان وسیله را مبنا قرار دهید. اندازه اسمی روی جعبه لزوماً اندازه برش نیست. بعد از برش اولیه، قطعه را با روش مناسب بررسی کنید و برای اصلاح جزئیات عجله نکنید. اگر دور بازشو نمایان است، مرحله پرداخت و حفاظت لبه نیز باید در برنامه باشد. این مثال نشان میدهد داشتن اره عمودبر کافی نیست؛ ابعاد، روش شروع، مهار و کیفیت نهایی باید پیش از ورود تیغه به صفحه روشن شوند.
۱۲. کف دستگاه و تنظیم زاویه
کف ابزار سطح اتکای مهمی برای هدایت است. باید در شرایط مناسب روی قطعه قرار گیرد و تنظیمات آن مطابق دفترچه کنترل شوند. سازنده برای خانواده مرجع، قابلیت تنظیم زاویه کف را معرفی میکند. قبل از تغییر زاویه یا تعویض متعلقات، ابزار را ایمن و باتری را جدا کنید. پس از تنظیم، قفل و همراستایی را بررسی کنید. یک علامت روی درجهبندی، جای کنترل برش آزمایشی را برای اتصال دقیق نمیگیرد.
در برش زاویهدار، مسیر تیغه در ضخامت قطعه و تماس کف تغییر میکند. اگر اندازه نهایی برای اتصال مهم است، ابتدا روی نمونه مشابه برش بزنید و نتیجه را بررسی کنید. زاویه روی سطح بالا تنها بخشی از تصویر است و لبه زیرین نیز باید کنترل شود. به جای اصلاح با فشار جانبی، روش و تنظیم را از ابتدا درست کنید. برای مواد تمامشده، وضعیت سطح کف و پوشش محافظ هم اهمیت دارد. ابزار باید علاوه بر بریدن، در تماس با قطعه آسیب غیرضروری ایجاد نکند.
۱۳. حفاظت از سطح روکشدار و حساس
صفحه روکشدار ممکن است نسبت به لبپریدگی و خط افتادن حساس باشد. تیغه مناسب، جهت برش، تکیهگاه و وضعیت کف را بررسی کنید. منبع رسمی خانواده مرجع به پوشش محافظ کف اشاره میکند، اما وجود همان قطعه در بسته سفارش باید تأیید شود. حتی با پوشش محافظ، آلودگی یا ذره زیر کف میتواند اثر ایجاد کند. سطح تماس را تمیز نگه دارید و قبل از حرکت روی قسمت نمایان، شرایط را بررسی کنید.
برای لبه نهایی، آزمون روی دورریز مشابه بسیار مهم است. هر دو سمت برش را ببینید و اگر نیاز به پرداخت دارید، میزان برداشت بعدی را در اندازه اولیه لحاظ کنید. از توصیه یکسان برای همه روکشها و صفحات استفاده نکنید؛ جنس لایه و ساختار زیر آن متفاوت است. اگر قطعه گران یا بدون امکان جایگزینی است، روش برش را محافظهکارانهتر انتخاب کنید یا از خدمات تخصصی استفاده کنید. کیفیت لبه فقط محصول موتور براشلس نیست و با متعلقات و کنترل پروژه شکل میگیرد.
۱۴. نور خط برش و دمنده گردوغبار
چراغ خط کار میتواند دید را بهتر کند، اما نور کافی محیط همچنان ضروری است. خطکشی باید از زاویه کار خوانا باشد و سایه یا بازتاب مانع دید نشود. اگر برای حفظ مسیر مجبور میشوید بدن را در وضعیت نامناسب قرار دهید، چیدمان میز و قطعه را تغییر دهید. نگاه دقیق به خط زمانی مفید است که مهار و تماس کف هم مناسب باشند. روشن بودن محل به تنهایی کنترل همه شرایط برش را تضمین نمیکند.
دمنده برای پاک نگه داشتن دید خط مطرح است و با جمعآوری گردوغبار تفاوت دارد. گردوغبار ماده باید با روش متناسب کنترل شود و حفاظت لازم مطابق دفترچه و شرایط استفاده انتخاب شود. برای ماده مرکب یا پوشش قدیمی، ماهیت ذرات را قبل از کار بررسی کنید. اگر از سامانه مکش استفاده میکنید، اتصال سازگار و روش مجاز را دنبال کنید. تمیز بودن خط برای دقت خوب است، ولی وضعیت هوای محل کار موضوع دیگری است و باید جداگانه به آن توجه شود.
۱۵. باتری و شارژر؛ کیت را آماده کار ببینید
صفحه جاسپر برای این بسته دو باتری، شارژر، تیغه و کیف معرفی میکند. ظرفیت و کد دقیق باتریها را هنگام سفارش تأیید کنید و از روی حرف داخل نامک یا تصویر تنها نتیجه قطعی نگیرید. باتری سازگار باید مطابق خانواده و مدل دستگاه انتخاب شود. یکسان بودن ولتاژ نوشتهشده روی دو برند دلیل سازگاری نیست. شارژر نیز باید برای همان باتری و برق ورودی مناسب باشد. مجموعه آماده شروع از هماهنگی این قطعات به دست میآید.
برای کار طولانی، تعویض باتری ممکن است کمک کند، ولی زمان کار دقیق به بار، تیغه، ماده و تنظیمات بستگی دارد. وعده تعداد برش ثابت بدون شرایط آزمون، اطلاعات خوبی برای خرید نیست. برنامه شارژ و توقفهای طبیعی را با پروژه هماهنگ کنید. باتری را طبق دستور نگهداری و از اتصال پایانهها به قطعات فلزی آزاد جلوگیری کنید. اگر رفتار غیرعادی مشاهده شد، ادامه کار برای تمام کردن یک خط تصمیم مناسبی نیست. سلامت مجموعه و روش استفاده باید همیشه با هم بررسی شوند.
۱۶. پروژه نمونه: ساخت یک قطعه دکوراتیو منحنی
برای قطعه دکوراتیو، ابتدا الگو و محل لبه نمایان را مشخص کنید. جنس و ضخامت قطعه، شعاع منحنی و روش پرداخت بعدی را بنویسید. سپس تیغه متناسب را انتخاب و روی دورریز مشابه آزمایش کنید. قطعه را طوری مهار کنید که مسیر قابل دسترسی باشد و قسمت جداشونده کنترل شود. اگر در بخشی از منحنی محدودیت دارید، روش را پیش از شروع اصلاح کنید. هدف، رسیدن به شکل نهایی با برداشت قابل کنترل است، نه دنبال کردن عجولانه تمام خط در یک حرکت.
پس از برش، لبه را از نظر تغییر زاویه، ناهمواری و آسیب روکش بررسی کنید. روش پرداخت را با جنس و نتیجه مطلوب هماهنگ کنید. اگر رنگ یا روغن نهایی دارید، روی نمونه کامل هم نتیجه را ببینید. ممکن است خطی که روی قطعه خام کمتر دیده میشود پس از پوشش نمایانتر شود. این پروژه، همکاری عمودبر با ابزار پرداخت را نشان میدهد. داشتن دستگاه برش مناسب شروع خوبی است، اما الگو، تیغه، مهار و کنترل لبه مراحل جداگانهای هستند که کیفیت نهایی را کامل میکنند.
نمودار ۳ | نقشه کنترل کیفیت برش
| نشانه نتیجه | چه چیزهایی بررسی شوند | قدم بعدی |
|---|---|---|
| انحراف مسیر | تیغه، مهار، فشار جانبی | توقف و اصلاح علت |
| لبپریدگی | تیغه، جهت، تکیهگاه | آزمون روی دورریز مشابه |
| خط روی روکش | کف و آلودگی سطح تماس | تمیزی مجاز و بررسی محافظ |
| کیفیت مناسب | ترکیب موفق تنظیمات | ثبت روش برای تکرار |
۱۷. پروژه نمونه: برش صفحه برای نصب
در نصب، نقشه و اندازه واقعی محل باید با هم تطبیق داده شوند. پیش از برش، جهت قرارگیری قطعه و سمت نمایان را مشخص کنید. اگر بازشو یا مسیر به دیوار و تأسیسات نزدیک است، وضعیت پشت و زیر کار را بررسی کنید. تیغهای که برای صفحه خام مناسب است ممکن است برای لایه حساس روی آن مناسب نباشد. برای سفارش ابزار، جنس و ضخامت را دقیق توضیح دهید تا انتخاب متعلقات بر اساس پروژه انجام شود، نه عنوان کلی چوب یا صفحه.
بعد از برش اولیه، اندازه را کنترل کنید و اصلاح را تدریجی انجام دهید. اگر وسیلهای داخل بازشو نصب میشود، دستور و تلرانس آن مبناست. لبه بریدهشده ممکن است به پرداخت یا حفاظت متناسب نیاز داشته باشد. برای پروژهای که خطا هزینه زیادی دارد، خدمات تخصصی هم گزینه قابل بررسی است. عمودبر شارژی دسترسی خوبی ایجاد میکند، اما کیفیت نصب از اندازهگیری و روش صحیح میآید. دستگاه زمانی ارزش بیشتری دارد که در یک برنامه مشخص، با ظرفیت و مصرفی مناسب استفاده شود.
۱۸. عیبیابی انحراف مسیر و لبه نامناسب
اگر تیغه از خط منحرف میشود، انتخاب تیغه، سلامت آن، مهار و فشار جانبی را بررسی کنید. تلاش برای برگرداندن مسیر با زور ممکن است وضعیت را بدتر کند. ابزار را طبق دستور متوقف و علت را پیدا کنید. تیغه خم یا فرسوده، ماده نامتناسب و پیشروی نامناسب از موضوعات مهم بررسی هستند. همچنین ببینید کف در شرایط درست روی قطعه قرار دارد یا نه. عیبیابی منظم از تعویض بیدلیل برند دستگاه یا افزایش همزمان تمام تنظیمات مفیدتر است.
برای لبپریدگی، جهت و نوع تیغه، سمت نمایان، تکیهگاه و تنظیمات را بررسی کنید. ابتدا یک تغییر مشخص روی نمونه انجام دهید تا علت روشن شود. اگر چند عامل را همزمان تغییر دهید، معلوم نمیشود کدامیک نتیجه را اصلاح کرده است. کیفیت موردنظر را هم دقیق تعریف کنید؛ برش اولیه با لبه نمایان نهایی معیار یکسان ندارد. در صورت رفتار غیرعادی خود دستگاه، بررسی فنی لازم است. روش کار و مصرفی را از مشکل دستگاه جدا کنید تا اقدام بعدی متناسب و کمهزینهتر باشد.
۱۹. قیمت اره را همراه هزینه تیغه و مجموعه بسنجید
قیمت ثبتشده هنگام تهیه مقاله در جاسپر ۴۱ میلیون و ۹۰۰ هزار تومان است؛ مبلغ نهایی و موجودی باید در صفحه خرید بررسی شوند. برای مقایسه، تعداد و ظرفیت باتری، شارژر، کیف و متعلقات را کنار هم بنویسید. نسخه بدنه تنها را با کیت کامل یکسان مقایسه نکنید. همچنین هزینه تیغههای مناسب پروژه، تجهیزات مهار و روش کنترل گردوغبار را لحاظ کنید. یک تیغه همراه، ذخیره مصرفی تمام کارهای آینده محسوب نمیشود.
اگر کار اصلی شما برش تکراری یک ماده است، دسترسی به مصرفی و کیفیت نتیجه اهمیت زیادی دارد. اگر فقط یک پروژه محدود دارید، هزینه روش جایگزین یا خدمات برش نیز قابل بررسی است. دستگاه گرانتر همیشه انتخاب مناسبتر نیست؛ دستگاهی که با ظرفیت، کیفیت مطلوب و برنامه استفاده شما هماهنگ باشد ارزش بیشتری ایجاد میکند. جدول هزینه به شما کمک میکند اقلام مبهم را پیدا کنید و پیش از سفارش پاسخ بگیرید. هدف، پرداخت برای مجموعه روشن و کاربردی است، نه خرید صرفاً بر اساس یک عنوان حرفهای.
۲۰. تحویل، نگهداری و آمادهسازی پروژه بعدی
هنگام تحویل، مدل بدنه، باتری، شارژر، کیف و متعلقات را با سفارش تطبیق دهید. وضعیت ظاهری و مدارک همراه را بررسی کنید و اختلاف را پیش از استفاده مطرح کنید. دفترچه همان مدل، مرجع شروع کار، تنظیم و نگهداری است. درباره مدت و ارائهدهنده خدمات اطلاعات کتبی بگیرید و ضمانت بازار خارجی را بدون بررسی به ایران تعمیم ندهید. فاکتور و کد کامل بسته را نگه دارید تا پیگیری روشن باشد. این کنترلها شروع منظم تجربه استفاده هستند.
بعد از کار، تیغه را طبق دستور ایمن کنید و اقلام تیز را جدا و مناسب نگهداری کنید. گردوغبار و سطح کف را با روش مجاز تمیز کنید و ابزار را در شرایط توصیهشده قرار دهید. باتریها نباید کنار اجسام فلزی آزاد رها شوند. تیغهها را بر اساس کاربرد مرتب کنید تا در پروژه بعدی انتخاب سریع و درست انجام شود. اگر ابزار آسیب یا رفتار غیرعادی دارد، برای بررسی اقدام کنید و بخش داخلی را بیبرنامه باز نکنید. نگهداری منظم، آماده بودن مجموعه را بهتر حفظ میکند.
۲۱. پرسشهای متداول و مسیر خرید نهایی
آیا براشلس بودن لبه تمیز را تضمین میکند؟ خیر، تیغه، ماده، تنظیمات و روش کار هم تعیینکنندهاند. آیا سرعت عمودبر دور در دقیقه است؟ برای حرکت تیغه، واحد رفتوبرگشت یا ضربه در دقیقه باید از منبع معتبر خوانده شود. آیا عدد صفحه جاسپر و خانواده رسمی یکساناند؟ در داده بررسیشده اختلاف وجود دارد و مشخصه بدنه سفارش باید تأیید شود. آیا هر تیغه بلندتر بهتر است؟ طول، اتصال، عرض و کاربرد باید با قطعه و مسیر هماهنگ باشند.
آیا میتوان همه منحنیها را با هر تیغه دنبال کرد؟ شعاع مسیر و تیغه محدودیت دارند. آیا وجود دمنده یعنی جمعآوری کامل گردوغبار؟ خیر، دید خط و کنترل ذرات دو موضوع متفاوتاند. آیا قیمت ثابت است؟ قیمت و موجودی روز از صفحه محصول بررسی میشوند. برای خرید، جنس، ضخامت، نوع مسیر و کیفیت لبه موردنظر را بنویسید و با جاسپر به شماره ۰۲۱ ۲۲ ۱۸ ۱۹ ۲۰ مطرح کنید. اره SFMCS650M2K-QW زمانی انتخاب مناسبی است که مجموعه و روش استفاده با همین نیازهای واقعی هماهنگ شوند.
قیمت ثبتشده و مسیر خرید
۴۱,۹۰۰,۰۰۰ تومان
قیمت مشاهدهشده در ۶ اکتبر ۲۰۲۶؛ قیمت نهایی و موجودی را از صفحه محصول بررسی کنید.
مشاهده محصول و خرید از جاسپر مشاوره: ۰۲۱ ۲۲ ۱۸ ۱۹ ۲۰نویسنده این راهنما | MaziHowk
تهیه و تدوین راهنمای خرید و کاربرد ابزار برای مجله جاسپر. این مقاله بر اساس اطلاعات محصول و منابع معرفیشده تهیه شده و گزارش آزمایش عملی نیست.
مطالعه مرتبط
راهنمای سنباده لرزان استنلی و پرداخت چوبراهنمای دریل شارژی بلکانددکر و تفاوت اصطلاحات
راهنمای اره افقیبر دیوالت و انتخاب تیغه
منابع و یادداشت تطبیق مدل
مشخصات خانواده مرجع و اقلام نسخههای منطقهای باید با بدنه و بسته سفارش تطبیق داده شوند. دفترچه همان مدل مرجع استفاده و تنظیم ابزار است.
Related Blog